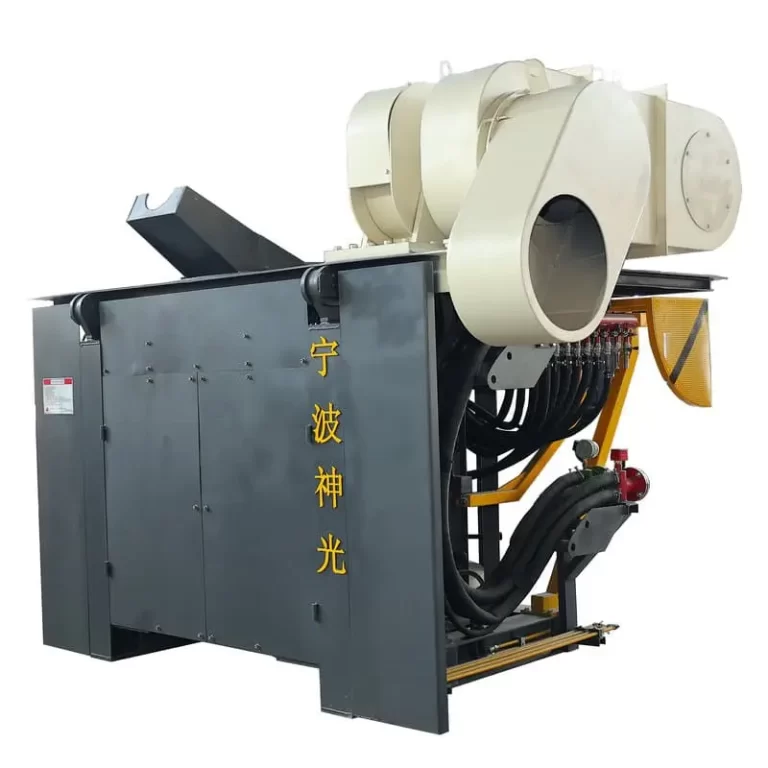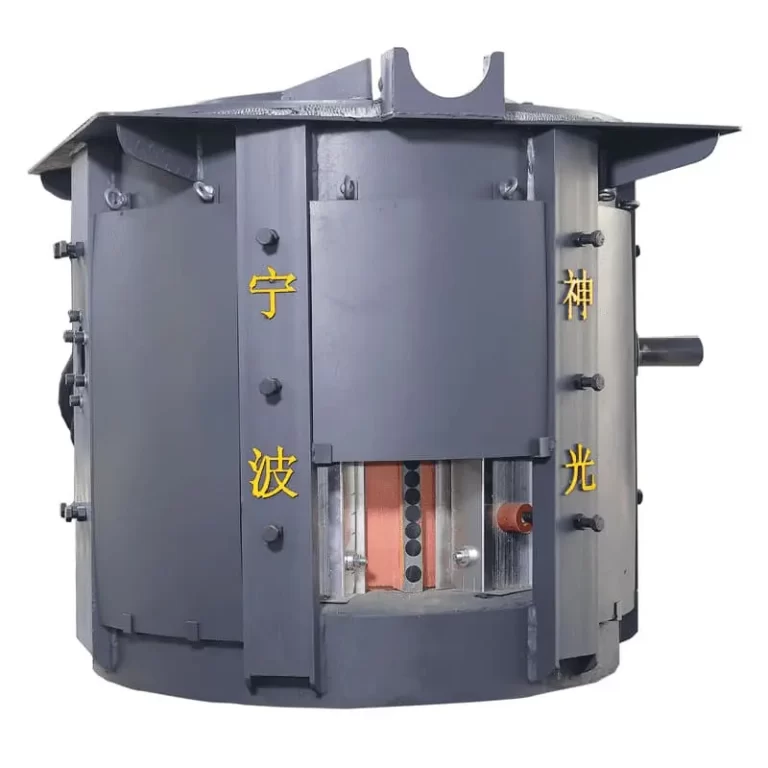
中频感应炉与高频感应炉虽然在基本原理上都依赖于电磁感应加热,但在实际工业生产和设备选型中,两者的应用场景和性能特征有着本质的区别。
区分这两种设备的核心在于工作频率,这一参数直接决定了磁场的“集肤效应”(Skin Effect),进而影响透热深度、搅拌力以及适用容量。
1. 核心原理差异:集肤效应与透热深度
感应加热时,交变电流在金属炉料内部产生涡流。频率越高,涡流越集中在金属表面,这被称为“集肤效应”。
- 中频感应炉 (150 Hz – 10 kHz): 频率相对较低,电流透热深度较深(通常在 5mm 到 20mm 甚至更深)。热量能够在炉料内部广泛产生,适合对大块金属进行整体加热和熔化。
- 高频感应炉 (100 kHz – 500 kHz): 频率极高,透热深度极浅(通常小于 2mm)。热量高度集中在金属的表皮,中心部分依然保持低温,只有依靠热传导才能将表面热量传递到内部。
为了更直观地理解频率对透热深度的影响,可以参考以下钢材在不同频率下的典型集肤深度对比:

2. 关键性能与应用对比
以下是两者在实际铸造和热处理环节的具体指标对比:
| 特性 | 中频感应炉 | 高频感应炉 |
| 电磁搅拌力 | 极强。 强大的电磁力会使金属液产生剧烈翻腾,极大地促进了合金成分和温度的均匀化。 | 极弱。 熔池表面几乎保持平静,不利于熔炼过程中成分的物理混合。 |
| 熔炼容量 | 大。 从几十公斤到几十吨不等,通常用于规模化工业生产。 | 极小。 通常在几克到十几公斤之间,适合微量或小型坩埚。 |
| 炉料要求 | 能够直接熔化大块的废钢、生铁、回炉料。 | 只能熔化细小的碎料、粉末,或者作为表面加热处理使用。 |
| 核心应用 | 钢铁、铜、铝等金属的大规模熔炼与保温;大型工件的透热锻造。 | 齿轮/轴承的表面淬火;硬质合金刀具的钎焊;贵金属(金、银)的精密提炼;半导体提拉。 |
3. 选型总结
- 如果目标是建立铸造车间、进行大批量金属熔炼、或者对金属块进行整体透热锻压,中频感应炉是最高效的选择。它的深度穿透和强大的搅拌力是保证大规模铸造品质的基础。
- 如果目标是对机械零件进行表面硬化处理(淬火)、局部焊接、或者在实验室进行极小量的精密合金熔炼,则适合使用高频感应炉,以利用其极度集中的表面热量。