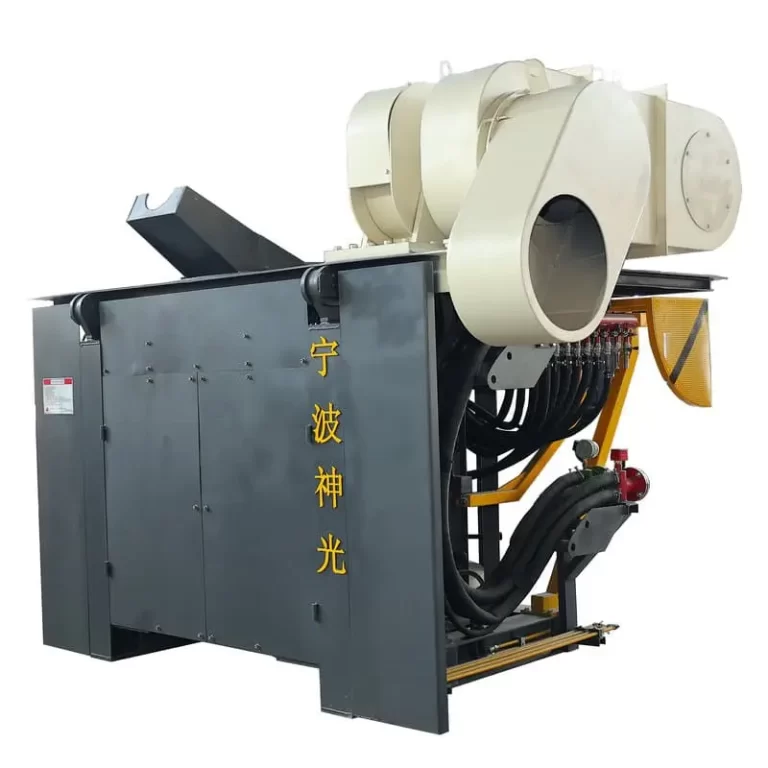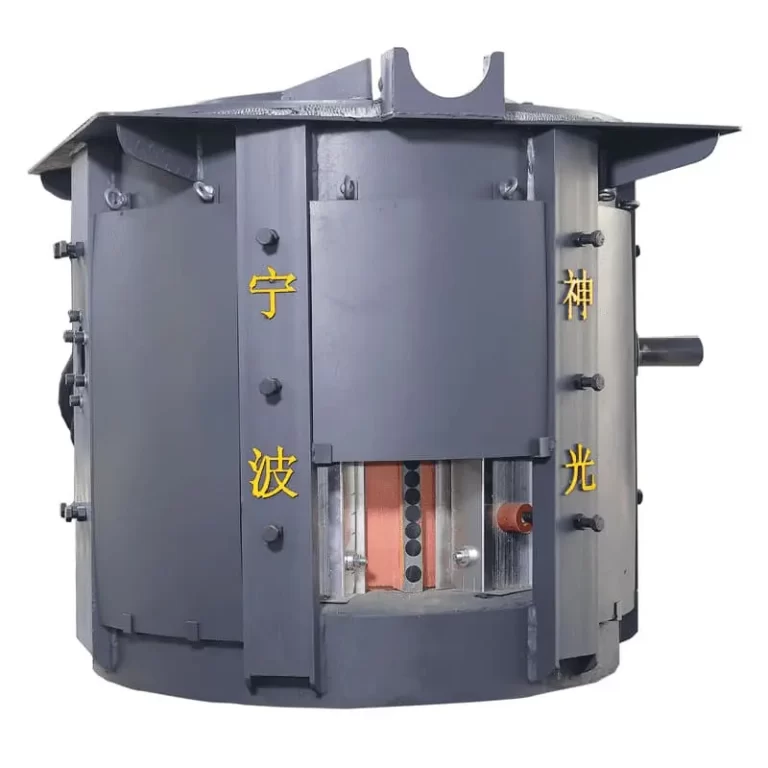
中频感应炉熔炼球墨铸铁时,由于电磁搅拌剧烈、无回硫造渣环境以及熔池升温迅速等特点,碳(C)、硅(Si)、镁(Mg)等关键元素的化学动力学特征与冲天炉熔炼存在显著差异。
控制好中频炉熔炼中的元素过烧规律、出铁温度与孕育/球化时机,是保证球墨铸铁球化率(≥85%)与石墨形态的关键。
一、 中频炉强搅拌作用下元素的过烧规律
中频炉电磁作用力产生的“双环形熔池流动”会不断将底部高温铁液推向表面与空气接触,加速元素的氧化与挥发。
1. 碳(C)与硅(Si)的动态平衡与高温烧损
- 增碳与烧损机理: 在熔炼前期(低温度、低C/Si比),氧化反应以铁、硅、锰为主:
2Fe + O₂ → 2FeO
Si + 2FeO → SiO₂ + 2Fe
当铁液温度升至临界转变温度(通常在 1420℃~1450℃ 左右,受 C、Si 浓度影响)以上时,反应平衡向碳的热还原方向倾斜:
SiO₂ + 2C → Si + 2CO ↑
- 控制要点:
- 低温期(<1420℃):碳氧化较慢,硅优先烧损。
- 高温期(>1450℃):铁液出现“脱碳增硅”现象。若铁液在 1500℃ 以上长时间保温,碳损耗极快,且会消耗炉衬中的 SiO₂ 或渣中的硅,导致碳含量下降、硅含量异常升高。
- 微调策略:增碳剂应尽可能在冷料熔化期或1400℃前加完并借助搅拌充分溶解。高温下严禁大量补加增碳剂,否则吸收率剧降且易形成残留包杂物。
2. 镁(Mg)的烧损与挥发动力学
- 过烧机理: 残留镁在铁液中具有极高蒸汽压(纯镁沸点约 1090℃)。中频炉强剧烈搅拌作用不断将含镁铁液带至铁液表面:
Mg(l) → Mg(g) ↑
2Mg + O₂ → 2MgO
- 残留镁衰减动力学: 在中频炉保温条件下,镁的烧损速率呈现一级反应动力学特征:
[%{Mg}]_t = [%{Mg}]_0 · e^{-kt}
- 其中衰减系数 k 受温度和电磁功率密度影响极快。温度每升高 50℃,镁的挥发氧化速率翻倍。
3. 元素烧损参考表
| 元素 | 主要烧损/变化机理 | 低温区(<1420℃)变化特征 | 高温区(>1480℃)变化特征 | 工业控制目标 |
| 碳 (C) | 高温下 CO 气体逸出,热还原反应 | 烧损较小(约 1%~2%) | 剧烈烧损(每小时可降 0.1%~0.2%) | 结合碳当量控制在 3.6%~3.9% |
| 硅 (Si) | 低温优先氧化,高温被碳还原 | 明显烧损(约 3%~5%) | 烧损停滞,甚至“增硅” | 炉内控制原铁液 Si ≤ 1.2%~1.4%(留足孕育/球化量) |
| 镁 (Mg) | 剧烈挥发(汽化)与表面氧化 | – | 高温下极快衰减(每分钟损耗 0.001%~0.003%) | 球化处理后残留 Mg 控制在 0.035%~0.050% |
二、 出铁温度与出铁时机的精准把握
1. 最佳出铁温度区间
中频炉熔炼球铁的原铁液出铁温度应严格限制在 1480℃ ~ 1520℃ 之间:
- 低于 1460℃:冲入法球化时,球化剂(Mg-Fe-Si 合金)熔化吸收不充分,反应过于温和,球化剂易被残留铁液包覆,导致残留镁不足及渣包铁缺陷。
- 高于 1530℃:镁的沸腾与汽化极为剧烈,球化反应呈现“爆扎”状,镁吸收率降低(降至 30% 以下),且高温严重破坏铁液的自发晶核,导致过冷度增大,白口倾向剧增。
2. “高温过热、低温球化”原则
- 过热净化(脱气与消除遗传性): 铁液升温至 1480℃~1500℃,高温保持 3~5 分钟。此阶段可促进微小氧化物上浮成渣,同时破坏遗传的大块石墨片,增加铁液生核的过冷驱动力。
- 降温/快速出铁: 过热完成后,若需降温出铁,应迅速调低功率,防止铁液在 1500℃ 以上长时间“死烧”(死烧超过 15 分钟将严重消耗活性晶核,使后续孕育失效)。
三、 球化衰退与孕育衰退的控制策略
球化衰退(残留镁与稀土元素的氧化挥发)与孕育衰退(非均质核心聚集、长大与沉降)是导致球墨铸铁出现“石墨畸变”、“衰退白口”和“球化不良”的根本原因。
【原铁液出铁 (1480-1500℃)】
↓ (冲入法/包底反应)
【球化处理 + 包底一次孕育】 ───► 衰退窗口开始计算 (总时长 ≤ 12~15 min)
↓ (挡渣/转包)
【随流/包嘴二次孕育 (1400-1430℃)】
↓ (浇注阶段)
【型腔/浇口杯三次孕育 (块状/过滤网)】 ───► 终极抗衰退保障
1. 抗球化衰退的工艺细节
- 压镁与反应控制: 采用堤坝式球化包,球化剂(如 Dy-Si-Mg6RE1 或 Mg8Si45)必须紧实打压在包底凹槽内,上覆盖 0.5%~1.0% 的铁屑或硅铁块,并涂刷/覆盖抗氧化挡渣剂,延迟反应启动时间 10~20 秒,利用铁液静压力提高镁吸收率。
- 稀土(RE)的协同作用: 适当加入微量稀土(残留 RE 控制在 0.015%~0.025%)。稀土元素比镁有更强与氧、硫的亲和力,可优先形成高熔点硫氧化物(RE₂O₂S),作为残留镁的“牺牲防护网”,显著降低镁的衰退速率。
2. 孕育时机与多级(复合)孕育体系
由于中频炉铁液结晶核心少,单一次孕育极其容易衰退(硅铁孕育效能半衰期仅约 5~7 分钟)。必须采取多级分批孕育:
a. 包底一次孕育(粗调):
- 时机:与球化剂同时放在球化包底(或球化反应结束时加入)。
- 孕育剂:含 Ba、Ca 的硅铁(如 FeSi75-Ba2),加入量 0.4%~0.6%。Ba 能显著提高抗衰退能力。
b. 随流二次孕育(精细强化):
- 时机:出铁完毕转包浇注时,随铁液流均匀冲入。
- 孕育剂:含 Bi、RE 或 Sr 的高效微粉孕育剂,粒度 0.2~0.7 mm,加入量 0.1%~0.2%。Bi 能提供极高含量的石墨核心,Sr 极强抑制白口。
c. 型腔/浇口杯三次孕育(终极抗衰退):
- 时机:铁液进入型腔的前一刻。
- 方式:采用孕育块或在过滤网座上放置孕育片,加入量 0.05%~0.1%。完全消除由于浇注停顿造成的孕育衰退。
3. 衰退时间窗口控制表
| 工序节点 | 温度控制 | 容许时间上限 | 超时风险及应对 |
| 球化反应结束 | 1420℃ ~ 1450℃ | 0 min | 迅速扒渣,铺盖膨胀珍珠岩保温掩渣 |
| 浇注前半程 | 1380℃ ~ 1420℃ | ≤ 8 min | 球化率最佳(≥90%),石墨圆整 |
| 浇注警报点 | 1340℃ ~ 1370℃ | 10 ~ 12 min | 残留镁降至 0.03% 以下,球化率降至 70%~80%,开始出现蠕虫状石墨 |
| 极限废弃点 | < 1340℃ | > 15 min | 彻底球化衰退,出现皮下气孔与严重白口;此时严禁继续浇注重要铸件 |