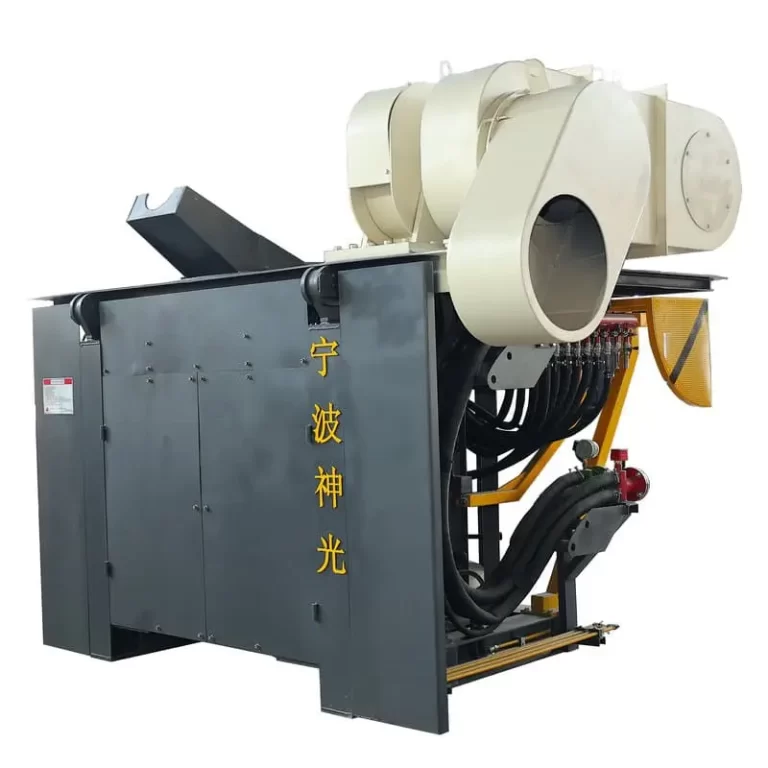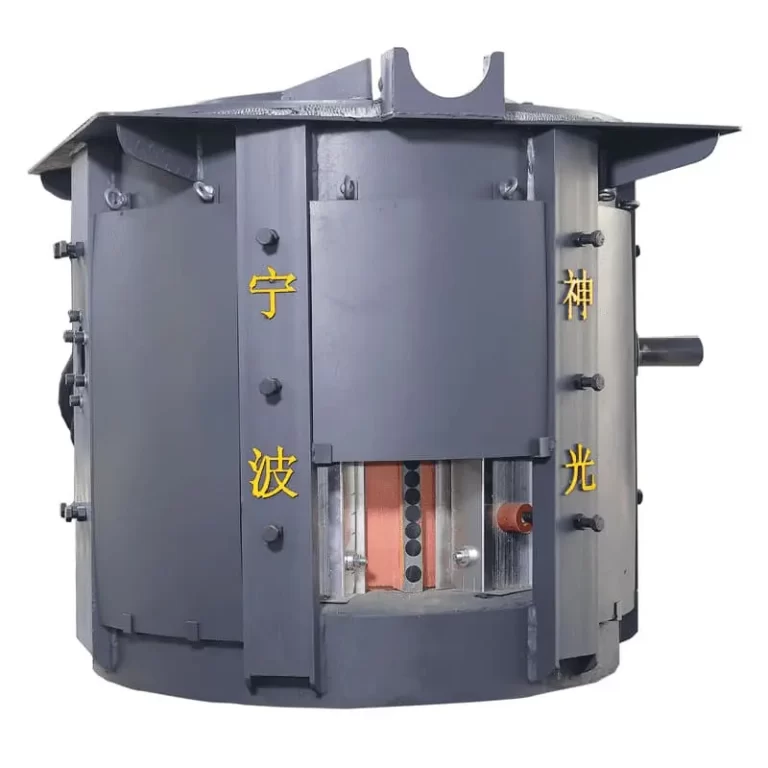
中频感应炉的感应线圈是整个设备的核心部件,工作时承受着高电压、大电流以及剧烈的电磁机械应力。线圈绝缘一旦失效,轻则导致设备跳闸停机,重则引发匝间短路、铜管烧穿甚至水电混合引发的安全事故。
因此我们要对中频炉线圈绝缘失效有一个早期预警和处理的方案。
一、 核心绝缘失效的根本原因分析
1. 匝间短路
- 机械振动与电磁力: 在大功率运行和频繁的冷热交替下,线圈铜管产生热胀冷缩,加之电磁力的周期性振动,导致匝间垫条松动、移位。
- 物理磨损与杂物侵入: 炉衬穿炉、金属液渗漏或导电粉尘(如石墨、炉料残渣)落入线圈间隙,破坏匝间绝缘,直接搭接导致短路。
- 铜管变形: 局部过热或水路结垢导致铜管局部变形,挤压绝缘层使其变薄失效。
2. 绝缘漆老化
- 长期超温运行: 炉衬烧结不良、保温材料破损或冷却水流量不足,导致线圈长期处于超温状态,绝缘漆发生热老化、热脆化、碳化开裂。
- 化学侵蚀与潮气: 冷却水质不达标(如电导率超标引起微观电化学腐蚀)或梅雨季节空气潮湿,水分侵入漆膜,加速绝缘水解与老化。
3. 云母带碳化
- 局部放电(电晕效应): 当线圈表面电场分布不均或存在气隙时,高电压下容易产生局部放电,长期轰击云母带使其分子链断裂。
- 持续打火(电弧烧蚀): 绝缘薄弱处产生微小漏电或火花,瞬间高温直接将云母带中的有机粘合剂及云母层烧焦、碳化,碳化层具有导电性,从而导致故障迅速扩大。
二、 绝缘隐患的早期预警与监测方案
在绝缘完全崩溃前,通常会有性能下降的先兆。通过以下手段可实现早期隐患排查:
1. 定期绝缘电阻测试(兆欧表法)
- 测试仪器与电压: 使用 1000V 或 2500V 兆欧表。
- 测试内容:
- 线圈对地绝缘电阻: 正常情况下,冷态绝缘电阻应不低于 50MΩ(高温或潮湿季节不低于 10MΩ)。若阻值急剧下降,说明受潮或绝缘破损。
- 阻值变化趋势: 建立设备运行档案,若连续几次测量发现绝缘电阻呈断崖式下跌,即使高于标准下限,也应高度警惕。
2. 冷却水水质与流量/温差监测
- 水质监控: 定期检测冷却水质(电导率应 < 5μS/cm,pH 值在 6.5–8.5 之间)。水质劣化会在线圈内部和绝缘表面形成导电水膜,诱发沿面放电。
- 进出水温差: 监控各支路冷却水温差,防止局部过热导致绝缘材料加速老化。
3. 运行参数监测与微动异常
- 漏电流及接地保护: 配置灵敏的绝缘监测与接地保护装置,捕捉微小的泄漏电流波动。
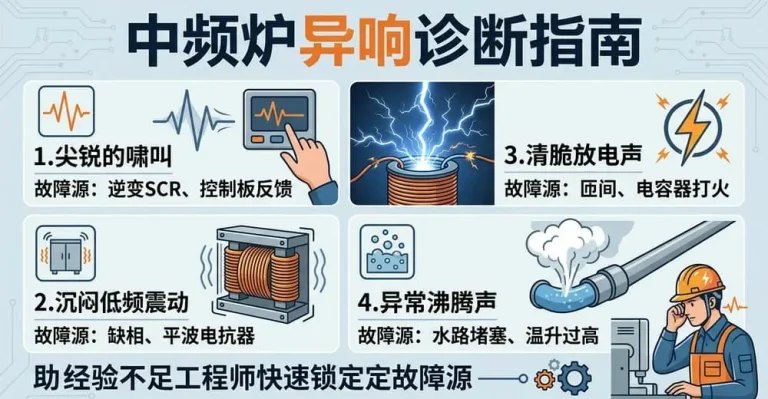
- 听诊与异响: 运行中若听到线圈内部有轻微的“滋滋”放电声(电晕声),通常是绝缘受潮或局部气隙放电的早期信号。
三、 线圈发生“打火”后的正确修复步骤
当中频炉线圈已经发生局部打火或击穿时,必须立即停机,并严格按照以下标准步骤进行修复,切忌盲目打磨后简单包扎。
步骤 1:停机断电与安全确认
- 切断主回路电源及中频电源柜控制电源,悬挂“禁止合闸”警示牌。
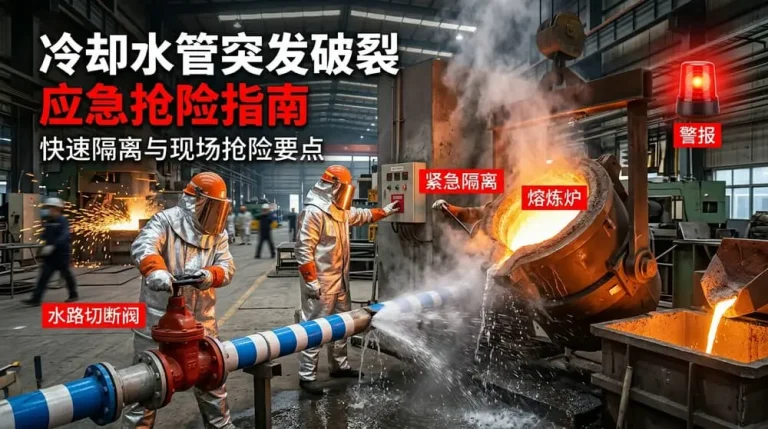
- 关闭冷却水系统,排空线圈内存水并用压缩空气吹干,确保作业安全。
- 彻底卸除炉衬及周边的耐火材料,将打火部位完全暴露。
步骤 2:故障点排查与清理
- 仔细检查打火位置,清除所有碳化的云母带、烧焦的绝缘漆膜以及金属残渣。
- 使用细砂纸或角磨机对铜管表面的烧蚀斑痕、毛刺进行打磨,直至露出光亮的铜本色,并用无水乙醇清洁干净。
步骤 3:铜管本体修复(如适用)
- 若打火导致铜管壁厚受损较深或出现微孔,必须采用专用银焊条进行补焊或氩弧焊修补。
- 焊后必须进行水压试验(通常为工作压力的 1.5 倍以上),确保无渗漏方可进行下一步。
步骤 4:绝缘重构(核心步骤)
- 匝间及主绝缘包扎: 选用耐高温、高介电强度的F级或H级云母带(或无碱玻璃丝带),采用半迭包方式紧密缠绕打火区域及周边,厚度需达到或超过原设计标准(通常不少于 3~5 层)。
- 浸漆固化: 涂刷或真空浸渍专用耐高温绝缘漆(如有机硅绝缘漆),并使用红外灯或热风机进行分段烘烤固化,确保漆液渗透至云母层内部,彻底消除气隙。
- 绝缘垫条恢复: 检查并更换受损的环氧玻璃布板或瓷块垫条,确保匝间空气间隙和机械支撑牢固。
步骤 5:绝缘与耐压测试
- 修复固化完成后,使用 2500V 兆欧表重新测量线圈对地及修复部位的绝缘电阻,确保达到标准要求( > 50MΩ)。
- 必要时配合工频耐压测试(严格按照设备额定绝缘等级标准执行),确认绝缘强度完全恢复。
步骤 6:复查与低功率试运行
- 恢复炉衬打结与烘炉流程。
- 首次开机时,采用空炉低功率、低电压调试,密切监控中频电压、电流、冷却水温及绝缘监测仪表的读数,确认无异常震动、无放电异响后,方可投入正常生产。